
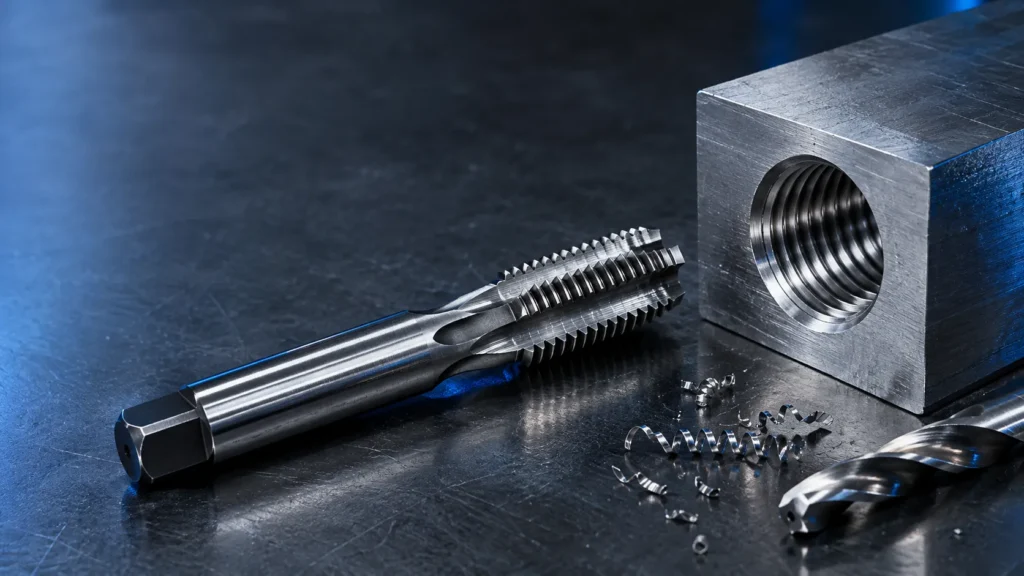
قلاویزکاری یکی از روشهای ایجاد رزوه داخلی در قطعات فلزی است که امکان اتصال پیچ به قطعه را فراهم میکند. در این فرایند، ابتدا سوراخی با قطر مناسب ایجاد میشود و سپس با استفاده از ابزار قلاویز، شیارهای مارپیچی داخل سوراخ شکل میگیرند تا پیچ بتواند بهدرستی در آن بسته شود. قلاویزکاری در تعمیر قطعات، ساخت تجهیزات صنعتی، مونتاژ ماشینآلات و ایجاد محل اتصال پیچ در قطعات فلزی کاربرد دارد. انتخاب قطر مناسب مته، نوع قلاویز و روش اجرای کار، نقش مهمی در کیفیت رزوه و جلوگیری از شکستن ابزار دارد.
قلاویزکاری چه کاربردی دارد؟
مهمترین کاربرد قلاویزکاری، ایجاد رزوه داخلی برای اتصال دو قطعه با پیچ است. زمانی که یک قطعه فلزی سوراخ شده اما رزوه ندارد، میتوان با قلاویزکاری، داخل آن رزوه ایجاد کرد و امکان اتصال مطمئن را به وجود آورد.
برای مثال، در تعمیر یک قطعه فلزی ممکن است لازم باشد محل نصب یک پیچ جدید ایجاد شود. اگر ضخامت و جنس قطعه مناسب باشد، میتوان ابتدا سوراخکاری کرد و سپس با قلاویز، رزوه داخلی موردنیاز را ساخت.
مهمترین کاربردهای این فرایند عبارتاند از:
- تعمیرات صنعتی و کارگاهی: ایجاد رزوه در قطعاتی که محل اتصال پیچ ندارند یا نیاز به بازسازی دارند.
- ساخت قطعات فلزی: آمادهسازی محل نصب پیچ در براکتها، صفحات فلزی و قطعات ماشینکاریشده.
- مونتاژ تجهیزات: ایجاد محل اتصال برای پیچهای مورد استفاده در بدنه دستگاهها و مجموعههای مکانیکی.
- تولید قطعات سفارشی: ایجاد رزوه با اندازه مشخص مطابق با نقشه فنی.
- تعمیر لوازم و ماشینآلات: بازسازی برخی رزوههای آسیبدیده، مشروط به اینکه وضعیت قطعه امکان تعمیر با قلاویز مناسب را داشته باشد.
قلاویزکاری فقط برای فلزات استفاده نمیشود؛ با ابزار مناسب میتوان در بعضی مواد دیگر نیز رزوه داخلی ایجاد کرد. بااینحال، نوع قلاویز، سرعت کار و روش تخلیه براده باید با جنس قطعه هماهنگ باشد.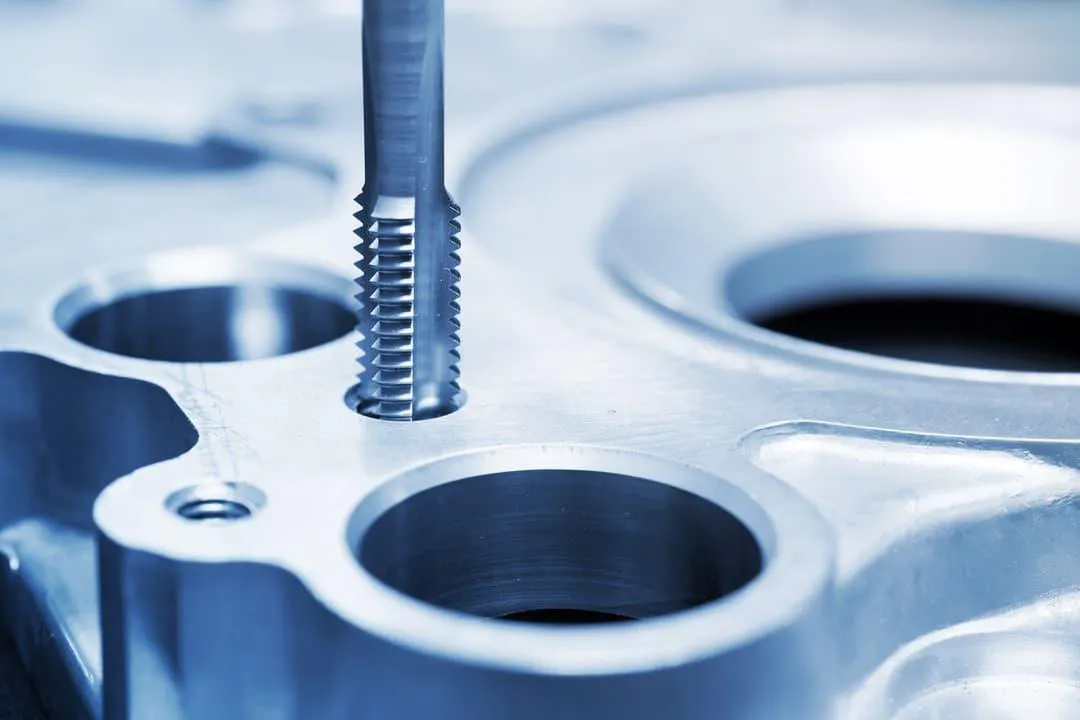
قلاویز چیست و چه تفاوتی با حدیده دارد؟
قلاویز ابزاری برای ایجاد یا اصلاح رزوه داخلی است. این ابزار معمولاً بدنهای استوانهای دارد و شیارها و لبههای برنده آن هنگام چرخش، مواد را از داخل سوراخ برمیدارند و شکل رزوه را ایجاد میکنند.
در مقابل، حدیده برای ایجاد رزوه خارجی روی قطعاتی مانند میلگردهای مناسب، میلههای فلزی و قطعات استوانهای به کار میرود.
| ویژگی | قلاویز | حدیده |
|---|---|---|
| محل ایجاد رزوه | داخل سوراخ | سطح خارجی قطعه |
| نمونه کاربرد | رزوه داخل بدنه فلزی برای بستن پیچ | رزوه روی میله برای ساخت اتصال پیچی |
| ابزار مکمل رایج | مته و دسته قلاویز | حدیدهگیر |
| نتیجه کار | سوراخ رزوهدار | میله رزوهدار |
به زبان ساده، اگر بخواهید داخل یک قطعه فلزی محل بستن پیچ ایجاد کنید، معمولاً به قلاویز نیاز دارید؛ اما اگر بخواهید روی یک میله رزوه بسازید، حدیده ابزار متداول این کار است.
انواع قلاویز و کاربرد هرکدام
انتخاب قلاویز به روش کار، جنس قطعه، نوع رزوه و شرایط تولید بستگی دارد. همه قلاویزها برای یک کاربرد طراحی نشدهاند و استفاده از ابزار نامناسب میتواند کیفیت رزوه را کاهش دهد یا باعث شکست ابزار شود.
۱. قلاویز دستی
قلاویز دستی معمولاً با دسته قلاویز چرخانده میشود و برای تعمیرات، کارهای کارگاهی و تولید قطعات در تعداد محدود کاربرد دارد. در این روش، اپراتور میزان نیرو و حرکت ابزار را کنترل میکند.
بعضی مجموعههای قلاویز دستی شامل ابزارهای مرحلهای هستند که برای شروع، ادامه و تکمیل رزوه طراحی شدهاند. تعداد و ترتیب این ابزارها به نوع مجموعه بستگی دارد؛ بنابراین باید دستورالعمل سازنده بررسی شود.
۲. قلاویز ماشینی
قلاویز ماشینی برای استفاده با دستگاههایی مانند ماشینهای قلاویززن یا تجهیزات ماشینکاری مناسب طراحی میشود. برخی مدلها قابلیت استفاده با دریل ستونی یا دستگاههای دیگر را دارند، اما سازگاری ابزار و دستگاه باید بررسی شود.
در تولید تکراری، قلاویز ماشینی میتواند سرعت و یکنواختی کار را افزایش دهد. در مقابل، کنترل هممحوری، دور چرخش، گشتاور و تخلیه براده اهمیت زیادی دارد.
۳. قلاویز مخصوص سوراخ کور و سوراخ عبوری
سوراخ عبوری از ضخامت قطعه عبور میکند، اما سوراخ کور در عمق مشخصی پایان مییابد. این تفاوت در انتخاب قلاویز اهمیت دارد.
در سوراخ عبوری، امکان خروج براده از سمت دیگر قطعه وجود دارد؛ اما در سوراخ کور، فضای انتهایی محدود است و انباشته شدن براده میتواند مشکلساز شود. به همین دلیل، هندسه شیار و طراحی نوک قلاویز باید با نوع سوراخ سازگار باشد.
۴. قلاویز بر اساس جنس قطعه
قلاویزها ممکن است برای کار روی فولاد، فولاد زنگنزن، آلومینیوم یا مواد دیگر طراحی شده باشند. سختی و چقرمگی قطعه، شکل براده و تمایل ماده به چسبیدن به لبه برنده در انتخاب ابزار مؤثر است.
برای نمونه، آلومینیوم ممکن است به لبه ابزار بچسبد و فولاد زنگنزن نیز در شرایط نامناسب ماشینکاری میتواند نیروی برش و گرمای زیادی ایجاد کند. بنابراین، انتخاب قلاویز باید بر اساس توصیه سازنده برای همان ماده انجام شود.
مراحل قلاویزکاری؛ از سوراخکاری تا ایجاد رزوه
برای داشتن رزوهای دقیق، صرفاً چرخاندن قلاویز داخل سوراخ کافی نیست. آمادهسازی قطعه، انتخاب ابزار و کنترل راستای ورود قلاویز، همگی در نتیجه نهایی مؤثرند.
مرحله اول: تعیین اندازه و نوع رزوه
پیش از شروع، اندازه اسمی رزوه و گام آن را مشخص کنید. برای مثال، در علامت M8×1.25، عدد ۸ نشاندهنده قطر اسمی ۸ میلیمتر و عدد ۱٫۲۵ نشاندهنده گام رزوه برحسب میلیمتر است.
اگر روی نقشه فقط M8 نوشته شده باشد، معمولاً منظور رزوه متریک درشت استاندارد است؛ بااینحال، برای کار دقیق باید استاندارد و مشخصات نقشه بررسی شود.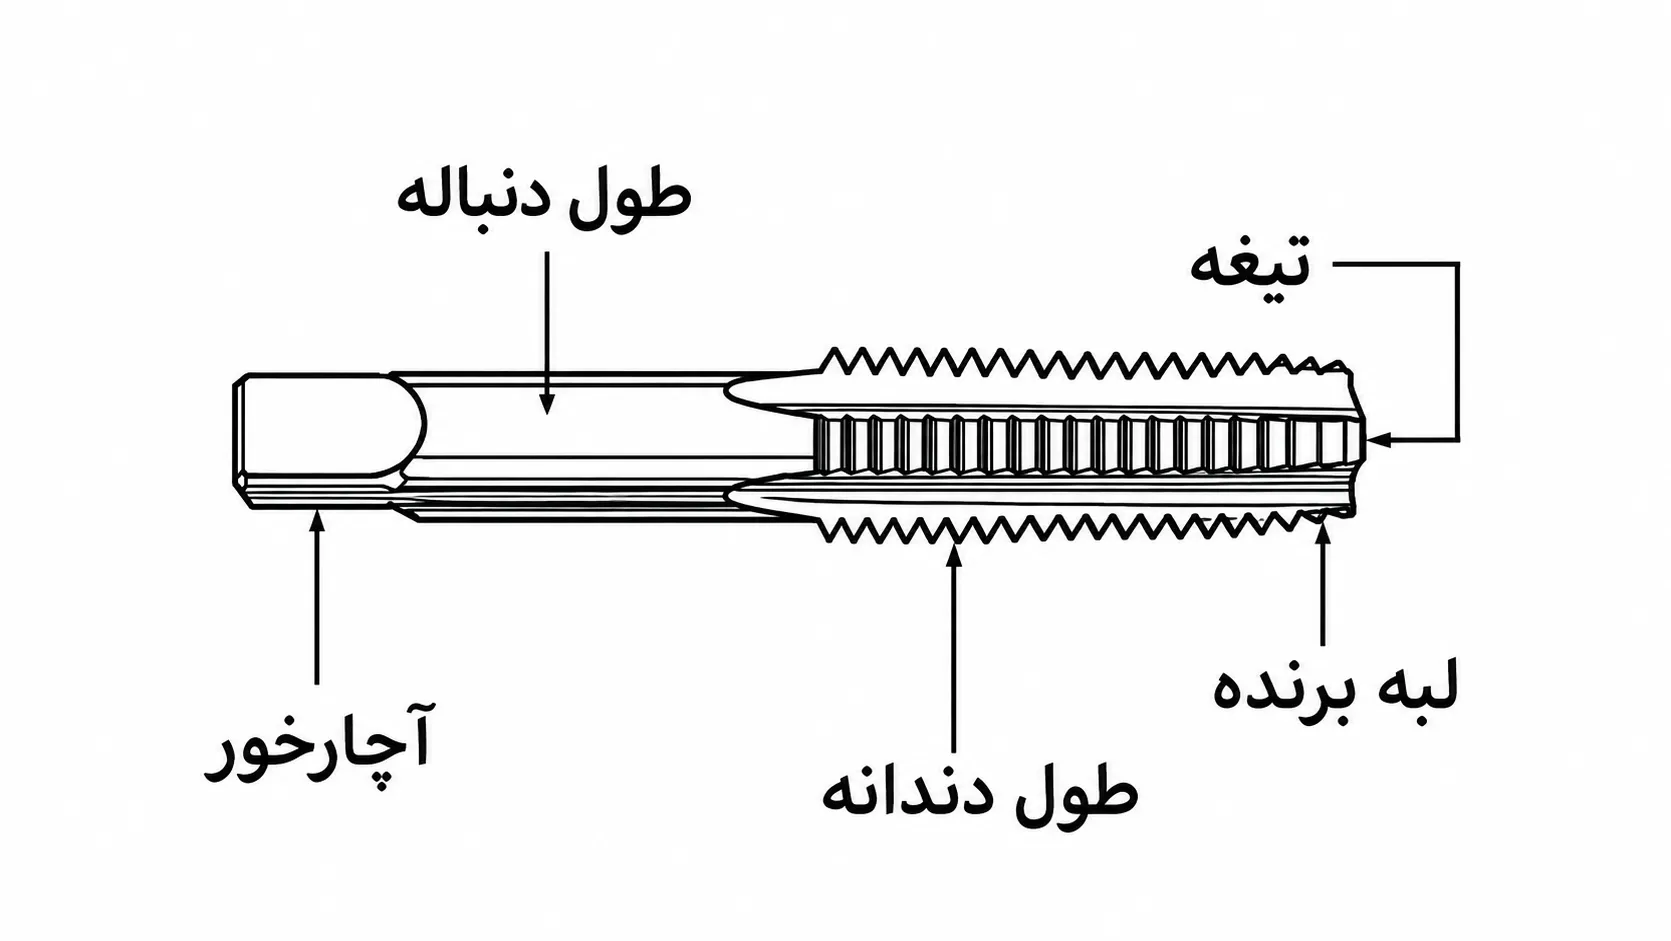
مرحله دوم: انتخاب مته مناسب برای قلاویزکاری
قطر سوراخ اولیه باید با اندازه و گام رزوه هماهنگ باشد. اگر سوراخ بیش از حد کوچک باشد، قلاویز باید مواد بیشتری را بردارد و نیروی لازم افزایش مییابد. اگر سوراخ بیش از حد بزرگ باشد، عمق مؤثر رزوه کاهش پیدا میکند و اتصال ممکن است استحکام کافی نداشته باشد.
برای رزوههای متریک درشت، یک رابطه تقریبی پرکاربرد چنین است:
قطر مته ≈ قطر اسمی رزوه − گام رزوه
برای مثال، برای رزوه M8×1.25، محاسبه تقریبی به این صورت است:
۸ − ۱٫۲۵ = ۶٫۷۵ میلیمتر
بنابراین، مته ۶٫۸ میلیمتری یکی از اندازههای متداول برای ایجاد سوراخ اولیه این رزوه است. این مقدار برای رزوه متریک درشت و قلاویز برشی معمولی، یک راهنمای عمومی است؛ برای رزوههای ریز، قلاویزهای فرمدهنده و کاربردهای دقیق باید به جدول سازنده یا استاندارد مربوط مراجعه کرد.
جدول قطر مته برای قلاویزکاری رزوه متریک درشت
| اندازه رزوه | گام رزوه | قطر مته پیشنهادی |
|---|---|---|
| M3 | ۰٫۵۰ میلیمتر | ۲٫۵ میلیمتر |
| M4 | ۰٫۷۰ میلیمتر | ۳٫۳ میلیمتر |
| M5 | ۰٫۸۰ میلیمتر | ۴٫۲ میلیمتر |
| M6 | ۱٫۰۰ میلیمتر | ۵٫۰ میلیمتر |
| M8 | ۱٫۲۵ میلیمتر | ۶٫۸ میلیمتر |
| M10 | ۱٫۵۰ میلیمتر | ۸٫۵ میلیمتر |
| M12 | ۱٫۷۵ میلیمتر | ۱۰٫۲ میلیمتر |
این جدول شامل اندازههای رایج رزوه متریک درشت است و نباید برای تمام انواع رزوه به کار رود. برای رزوههای ریز، اندازههای غیراستاندارد یا اتصالاتی که تلرانس مشخص دارند، قطر مته را از جدول معتبر سازنده قلاویز یا نقشه فنی استخراج کنید.
همچنین توجه داشته باشید که قطر مته قلاویزکاری با قطر سوراخ عبوری پیچ یکسان نیست. سوراخ قلاویزکاری برای ایجاد رزوه داخلی طراحی میشود؛ اما سوراخ عبوری باید بهاندازهای باشد که پیچ بدون درگیری رزوه از آن عبور کند.
مرحله سوم: ثابت کردن قطعه و سوراخکاری
قطعه را با گیره مناسب محکم کنید تا هنگام سوراخکاری حرکت نکند. سپس با مته مناسب و دریل سازگار با جنس قطعه، سوراخ را ایجاد کنید.
در این مرحله باید به عمق سوراخ، عمود بودن محور مته و وضعیت لبه ورودی توجه کرد. اگر سوراخ کج باشد، قلاویز نیز ممکن است با زاویه وارد شود و رزوه نامناسبی ایجاد کند.
در قطعات فلزی، انتخاب سرعت مناسب به جنس قطعه، قطر مته و مشخصات ابزار بستگی دارد؛ بنابراین نمیتوان یک دور ثابت را برای تمام شرایط توصیه کرد.
مرحله چهارم: شروع قلاویزکاری
پس از پاکسازی سوراخ و آماده کردن ابزار، قلاویز را تا حد امکان هممحور با سوراخ قرار دهید. در روش دستی، از دسته قلاویز مناسب استفاده کنید و با فشار کنترلشده، چرخش را آغاز کنید.
در حین کار، از اعمال نیروی ناگهانی خودداری کنید. اگر قلاویز بهسختی میچرخد، توقف کنید و علت را بررسی کنید؛ افزایش نیرو همیشه راهحل نیست و میتواند به شکستن قلاویز منجر شود.
مرحله پنجم: کنترل براده و روانکاری
در قلاویزکاری برشی، براده باید به شکل مناسبی تخلیه شود. در بسیاری از کاربردها، استفاده از سیال برش یا روانکار توصیهشده توسط سازنده به کاهش اصطکاک و بهبود عملکرد کمک میکند؛ اما نوع روانکار باید با جنس قطعه و ابزار سازگار باشد.
قلاویزکاری دستی، بسته به نوع قلاویز و شرایط کار، ممکن است لازم باشد چرخش را متوقف کنید و ابزار را به عقب برگردانید تا براده آزاد شود. مقدار و الگوی چرخش معکوس را نباید برای تمام ابزارها یکسان فرض کرد.
مرحله ششم: پایان کار و بررسی رزوه
پس از تکمیل رزوه، قلاویز را با روش مناسب خارج کنید، برادهها را پاک کنید و رزوه را از نظر لبپریدگی، پلیسه و آسیب بررسی کنید.
در کارهای دقیق، کنترل رزوه با گیج مناسب و بررسی پیچ متناظر انجام میشود. بسته شدن یک پیچ بهتنهایی همیشه نشاندهنده رعایت کامل تلرانس یا استحکام موردنیاز نیست.
آیا میتوان با دریل برقی قلاویزکاری کرد؟
بله، اما فقط در شرایطی که قلاویز، دستگاه و روش اجرا برای یکدیگر مناسب باشند. استفاده از دریل برقی یا شارژی برای قلاویزکاری با سوراخکاری معمولی تفاوت دارد؛ زیرا قلاویز به حرکت کنترلشده و هممحوری مناسب نیاز دارد و در صورت گیر کردن ممکن است بشکند.
برای کارهای دستی و تعداد کم، استفاده از دسته قلاویز معمولاً کنترل بهتری روی نیرو و راستای ورود ابزار فراهم میکند. برای کار ماشینی، باید از قلاویز مناسب، دور و گشتاور قابل کنترل و در صورت نیاز سازوکار معکوسگردی متناسب با ابزار استفاده شود.
هنگام انتخاب دریل برقی برای چنین کاری، این موارد را بررسی کنید:
- امکان کنترل دور پایین و یکنواخت
- کنترل گشتاور یا سامانه مناسب جلوگیری از گیرکردن، در صورت نیاز
- قابلیت چرخش معکوس، اگر روش کار و قلاویز به آن نیاز دارد
- لقی سهنظام و امکان حفظ هممحوری
- سازگاری قلاویزگیر با ابزار و دستگاه
هر دریلی که قابلیت چرخش معکوس دارد، الزاماً برای قلاویزکاری مناسب نیست. در کارهای دقیق یا تولیدی، ماشین قلاویززن یا تجهیزات تخصصی میتوانند کنترل بهتری فراهم کنند.
اشتباهات رایج در قلاویزکاری و روش پیشگیری
بسیاری از مشکلات قلاویزکاری از انتخاب نادرست ابزار یا آمادهسازی نامناسب سوراخ شروع میشوند. شناخت این خطاها میتواند از آسیب دیدن قطعه و شکستن ابزار جلوگیری کند.
۱. انتخاب قطر اشتباه مته: سوراخ کوچک باعث افزایش نیروی برش میشود و سوراخ بزرگ میتواند رزوه کمعمقی ایجاد کند. پیش از شروع، اندازه مته را با گام رزوه تطبیق دهید.
۲. کج وارد کردن قلاویز: ورود با زاویه نامناسب باعث میشود رزوه نسبت به سطح قطعه عمود نباشد. در صورت امکان از راهنمای هممحوری یا تجهیزات مناسب استفاده کنید.
۳. اعمال نیروی بیش از حد: افزایش ناگهانی گشتاور میتواند قلاویز را بشکند. اگر ابزار گیر کرد، کار را متوقف کنید و علت را بررسی کنید.
۴. بیتوجهی به براده: تجمع براده، بهخصوص در سوراخهای کور، میتواند حرکت ابزار را دشوار کند. طراحی قلاویز و روش تخلیه براده را با نوع سوراخ هماهنگ کنید.
۵. استفاده از ابزار نامناسب برای جنس قطعه: قلاویز نامناسب ممکن است زودتر فرسوده شود یا کیفیت رزوه را کاهش دهد. توصیه سازنده درباره جنس قطعه و شرایط برش را بررسی کنید.
۶. رعایت نکردن ایمنی: قطعه باید محکم بسته شود و از محافظ چشم استفاده شود. پیش از تعویض ابزار یا پاکسازی براده، دستگاه را متوقف کنید. براده را با دست از محل کار جمع نکنید.
اگر قلاویز داخل قطعه شکست، تلاش برای بیرون آوردن آن با نیروی زیاد یا ضربهزدن بدون ارزیابی شرایط میتواند آسیب را بیشتر کند. روش خارج کردن ابزار شکسته به جنس قطعه، محل شکست و امکان دسترسی بستگی دارد.
پرسشهای متداول درباره قلاویزکاری
قلاویزکاری یعنی چه؟
قلاویزکاری فرایند ایجاد رزوه داخلی در سوراخ یک قطعه است تا پیچ بتواند در آن بسته شود. این روش در ساخت، مونتاژ و تعمیر قطعات کاربرد دارد.
برای قلاویز M6 چه متهای لازم است؟
برای رزوه متریک درشت M6 با گام ۱ میلیمتر، مته ۵ میلیمتری اندازه متداول سوراخ اولیه است. رزوههای ریز یا کاربردهای خاص، جدول فنی مربوط را بررسی کنید.
تفاوت قلاویزکاری با رزوهزنی چیست؟
رزوهزنی اصطلاحی کلی برای ایجاد رزوه داخلی یا خارجی است. قلاویزکاری یکی از روشهای ایجاد رزوه داخلی با ابزار قلاویز محسوب میشود؛ درحالیکه برای رزوه خارجی معمولاً از حدیده یا روشهای دیگر استفاده میشود.
آیا قلاویزکاری بدون مته امکانپذیر است؟
در روش متداول قلاویزکاری برشی، ابتدا سوراخ اولیه لازم است. بااینحال، برخی قلاویزهای فرمدهنده نیز در سوراخ آمادهشده کار میکنند و مواد را بهجای برش، جابهجا میکنند. هیچکدام را نباید بدون آمادهسازی مناسب مستقیماً روی سطح توپر به کار برد، مگر اینکه ابزار مشخصاً برای آن کاربرد طراحی شده باشد.
چرا قلاویز هنگام کار میشکند؟
انتخاب قطر نامناسب سوراخ، ناهممحوری، نیروی بیش از حد، تخلیه نامناسب براده، روانکاری نامناسب یا استفاده از قلاویز ناسازگار با جنس قطعه از علتهای احتمالی هستند. برای تشخیص دقیق، باید شرایط کار و ابزار بررسی شوند.
کلام آخر…
قلاویزکاری روشی کاربردی برای ایجاد رزوه داخلی و آمادهسازی محل اتصال پیچ در قطعات فلزی است. انتخاب درست قلاویز، تشخیص اندازه و گام رزوه، سوراخکاری با قطر مناسب و کنترل راستای ورود ابزار، مهمترین عوامل دستیابی به رزوه باکیفیت هستند.
اگر قصد دارید برای کارهای فلزی خود ابزار مناسب انتخاب کنید، ابتدا نوع قطعه، اندازه رزوه و روش اجرای کار را مشخص کنید. سپس متناسب با نیازتان، قلاویز، مته فلز و دریل مناسب را انتخاب کنید. بررسی مشخصات فنی ابزار پیش از خرید، از انتخاب نادرست جلوگیری میکند و به انجام دقیقتر کار کمک خواهد کرد.