
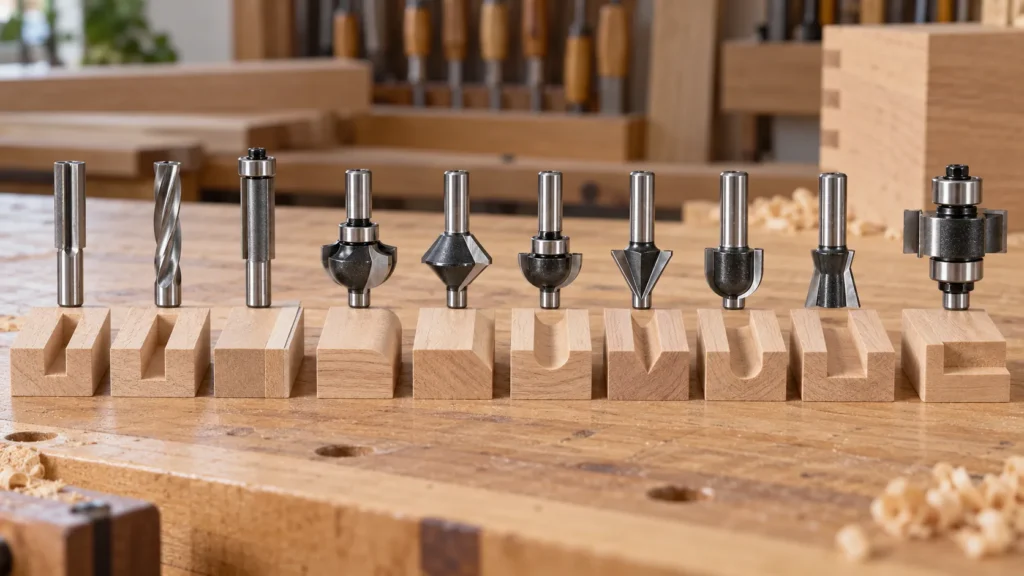
تیغهای اور فرز را بهتر است نه فقط براساس نام، بلکه براساس کاری که میخواهید انجام دهید انتخاب کنید. برای ایجاد شیار مستقیم معمولاً تیغ Straight یا Spiral، برای همسطحکردن و الگوبرداری Flush Trim یا Pattern، برای گردکردن لبه Round Over، برای پخزدن Chamfer و برای شیارهای تزئینی V-Groove یا Core Box کاربرد دارند. انتخاب نهایی علاوه بر شکل برش، به جنس قطعه، قطر ساق و کولت، ابعاد تیغ، سرعت مجاز و توانایی دستگاه اور فرز نیز بستگی دارد.
تیغ اور فرز چیست؟
تیغ اور فرز یا Router Bit ابزار برشی چرخانی است که ساق آن داخل کولت دستگاه اور فرز بسته میشود. شکل لبههای برنده تیغ تعیین میکند پس از حرکت دستگاه چه فرمی روی چوب ایجاد شود؛ بنابراین با تعویض تیغ میتوان از یک اور فرز برای کارهایی مثل شیارزنی، لبهزنی، الگوبرداری، ایجاد پروفیل، کفتراشی یا اجرای بعضی اتصالات استفاده کرد.
در هنگام انتخاب تیغ باید بین قطر ساق یا Shank Diameter و قطر قسمت برنده یا Cutting Diameter تفاوت قائل شد. این دو اندازه لزوماً یکسان نیستند و آنچه باید با کولت دستگاه سازگار باشد، قطر ساق تیغ است.
اور فرز چه کاری انجام میدهد؟
کاربرد اور فرز نجاری تا حد زیادی به تیغی بستگی دارد که روی دستگاه نصب میشود. یک اور فرز برقی با تیغ مناسب میتواند داخل سطح شیار ایجاد کند، لبه چوب را گرد یا پخ کند، اضافه یک قطعه را با شابلون همسطح کند، شیار تزئینی بسازد، سطح یک قطعه را بتراشد یا بعضی اتصالات نجاری را ایجاد کند.
به همین دلیل پرسش درست هنگام انتخاب تیغ این نیست که «کدام تیغ بهتر است؟» بلکه این است که «دقیقاً میخواهم چه تغییری روی قطعه ایجاد کنم؟»
مطلب پیشنهادی: راهنمای خرید اورفرز
برای کاری که میخواهید انجام دهید چه تیغی لازم است؟
| کاری که میخواهید انجام دهید | تیغ مناسب | شکل یا نتیجه کار |
|---|---|---|
| شیار مستقیم | Straight یا Spiral | شیار با دیواره مستقیم |
| همسطحکردن لبه | Flush Trim | حذف اضافه تا رسیدن به مرجع |
| کپی از شابلون | Pattern / Flush Trim | ایجاد فرم مطابق Template |
| گردکردن لبه | Round Over یا بانکی | لبه محدب و گرد |
| پخزدن لبه | Chamfer | سطح اریب |
| ایجاد لبه مقعر | Cove | پروفیل منحنی به داخل |
| ایجاد دوراهه | Rabbeting | پله یا شانه در لبه |
| شیار V شکل | V-Groove | شیار زاویهدار |
| شیار با کف منحنی | Core Box | شیار U شکل یا نیمگرد |
| اتصال دمچلچله | Dovetail | شیار زاویهدار مخصوص اتصال |
| کفتراشی و تسطیح | Surfacing Bit | سطح تخت و همارتفاع |
این جدول نقطه شروع انتخاب است، نه پایان آن. بعد از مشخص شدن نوع تیغ باید متریال، اندازه ساق، نوع کولت، قطر کلی تیغ و محدودیتهای دستگاه را نیز بررسی کنید.
انواع تیغ اور فرز را چگونه دستهبندی کنیم؟
برای انتخاب سادهتر، تیغهای اور فرز را میتوان براساس کاربرد به چند خانواده اصلی تقسیم کرد. تیغهای Straight، Spiral و Slot Cutter بیشتر برای شیار و برش استفاده میشوند. Round Over، Chamfer، Cove و Ogee وظیفه شکلدادن به لبه را دارند. Flush Trim و Pattern Bit برای الگوبرداری و همسطحکردن کاربرد دارند. تیغهایی مثل Rabbeting و Dovetail در ساخت بعضی اتصالات استفاده میشوند و تیغهای Surfacing برای تسطیح سطح به کار میروند.
این دستهبندی از یک فهرست طولانی نام تیغها کاربردیتر است، زیرا مستقیماً از کاری که کاربر میخواهد انجام دهد شروع میکند.
تیغ شیارزن Straight چه کاربردی دارد؟
Straight Bit یکی از سادهترین و پرکاربردترین انواع تیغ اور فرز است. قسمت برنده آن مسیر مستقیمی ایجاد میکند و برای ساخت شیار، Dado، بعضی حفرهها و برداشت مستقیم متریال کاربرد دارد.
روی MDF، یک تیغ سالم و تیز معمولاً میتواند شیار یکنواختی ایجاد کند، اما کیفیت نتیجه همچنان به تیزی تیغ، عمق برداشت، تخلیه براده و سرعت حرکت بستگی دارد. در چوب طبیعی مسئله پیچیدهتر است، زیرا جهت و ساختار الیاف ممکن است باعث کندهشدن الیاف یا Tear-out شود.
اگر شیار عمیق است، نباید صرفاً با فشار بیشتر تلاش کرد کل عمق را در یک مرحله برداشت. در بسیاری از عملیات، چند پاس تدریجی فشار کمتری به تیغ و موتور وارد میکند. Manualهای اور فرز نیز برای برخی برشهای سنگین، افزایش تدریجی عمق را توصیه میکنند.
Straight Bit یا Spiral Bit؟
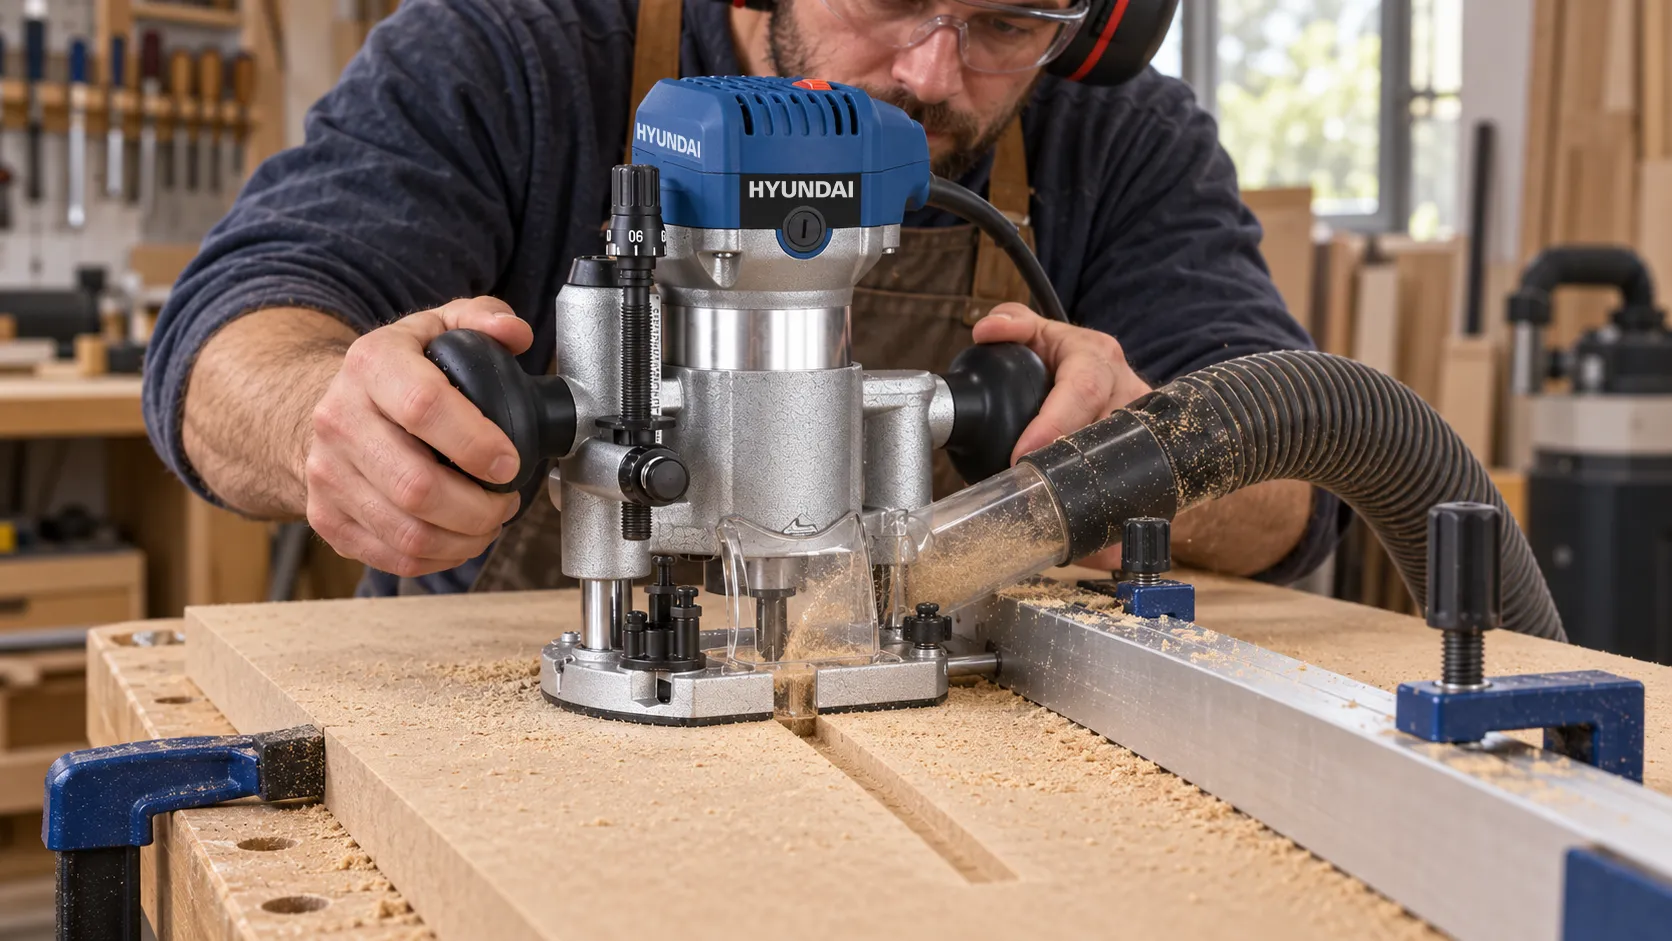
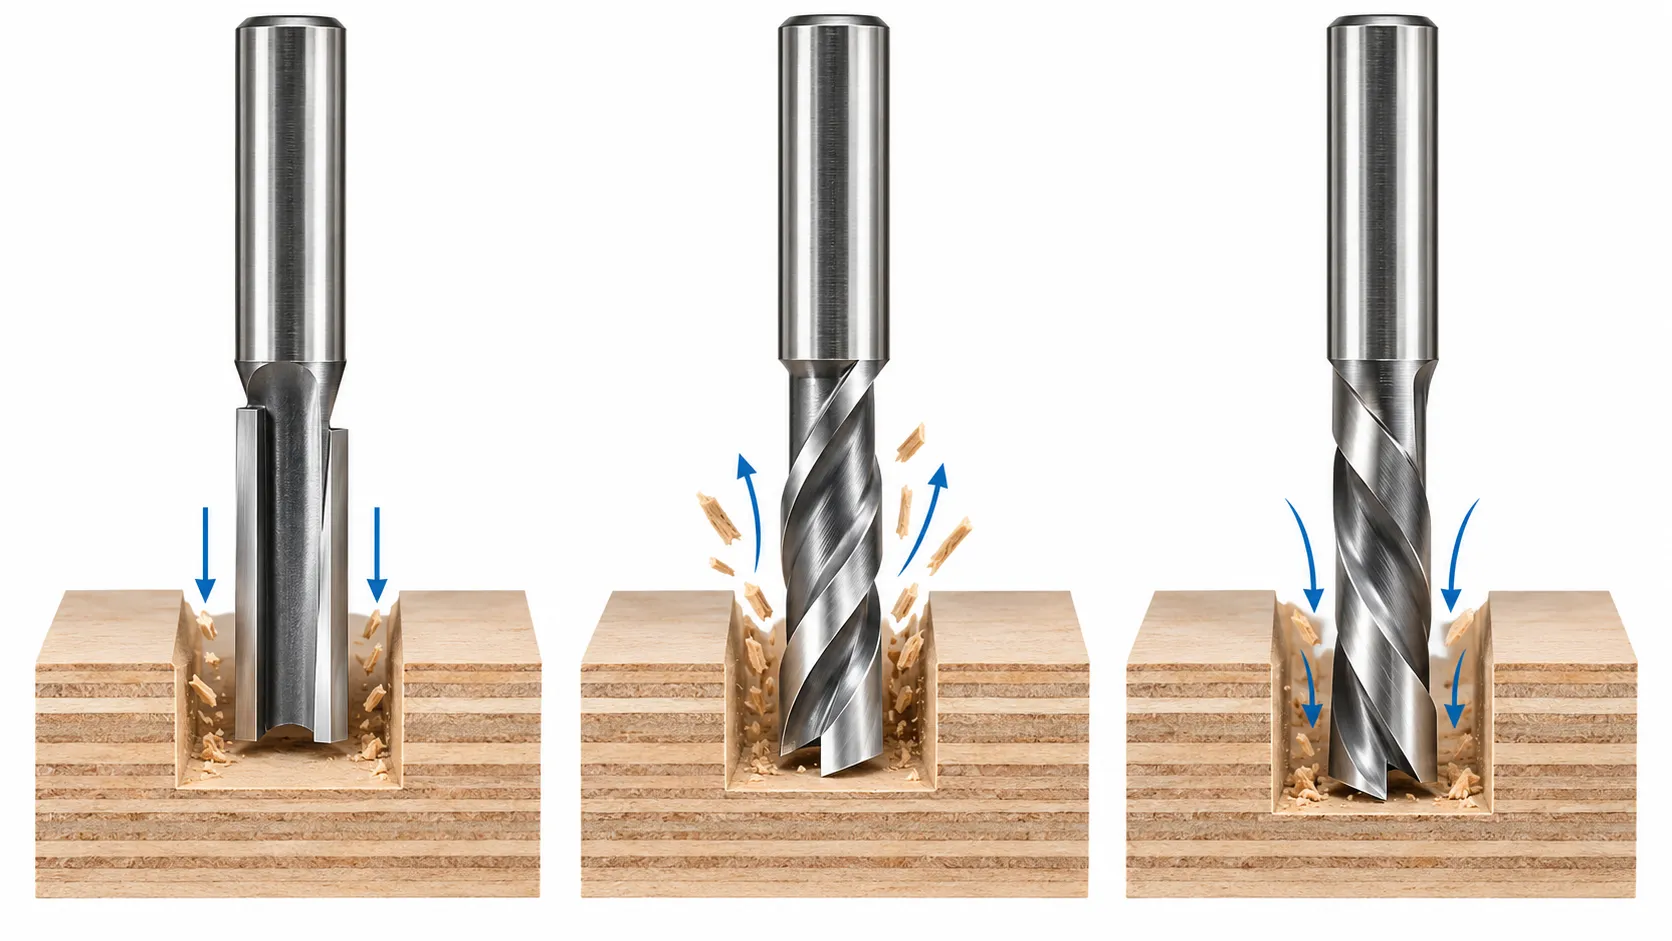
تفاوت اصلی Straight و Spiral فقط ظاهر آنها نیست. در Straight Bit لبههای برنده تقریباً مستقیماند، اما در Spiral Bit لبه برنده بهصورت مارپیچ دور بدنه قرار گرفته است. این هندسه میتواند نحوه بریدن الیاف و حرکت براده را تغییر دهد.
Spiral Upcut
در تیغ Upcut، هندسه مارپیچی براده را به سمت بالا و بیرون از شیار هدایت میکند. به همین دلیل این تیغ در عملیاتهایی که تخلیه براده اهمیت زیادی دارد میتواند مفید باشد. در مقابل، روی بعضی صفحات روکشدار یا چوبهایی که سطح بالایی آنها حساس است، نیروی رو به بالا ممکن است احتمال آسیب به لبه بالایی را افزایش دهد.
Spiral Downcut
Downcut جهت برعکس دارد و تمایل دارد الیاف سطح بالایی را به سمت قطعه فشار دهد؛ بنابراین زمانی که تمیزی لبه بالایی اهمیت دارد میتواند انتخاب مناسبی باشد. البته حرکت براده به سمت داخل برش به این معناست که در شیارهای بسته باید بیشتر به تخلیه براده توجه کرد.
Compression Bit
Compression Bit بخشهایی با هندسه Upcut و Downcut را با هم ترکیب میکند تا در شرایط مناسب، آسیب لبه در دو سمت ورق کاهش پیدا کند. این تیغها بهخصوص برای متریالهایی مانند plywood و laminate کاربرد دارند، اما نتیجه خوب زمانی حاصل میشود که عمق برش بهگونهای باشد که بخشهای Upcut و Downcut تیغ در موقعیت صحیح با قطعه درگیر شوند.
بنابراین نمیتوان گفت Spiral در همه شرایط از Straight بهتر است؛ انتخاب به نوع برش، متریال، کیفیت موردنیاز روی هر سطح و نحوه تخلیه براده بستگی دارد.
تیغ پرداخت یا Flush Trim برای چیست؟
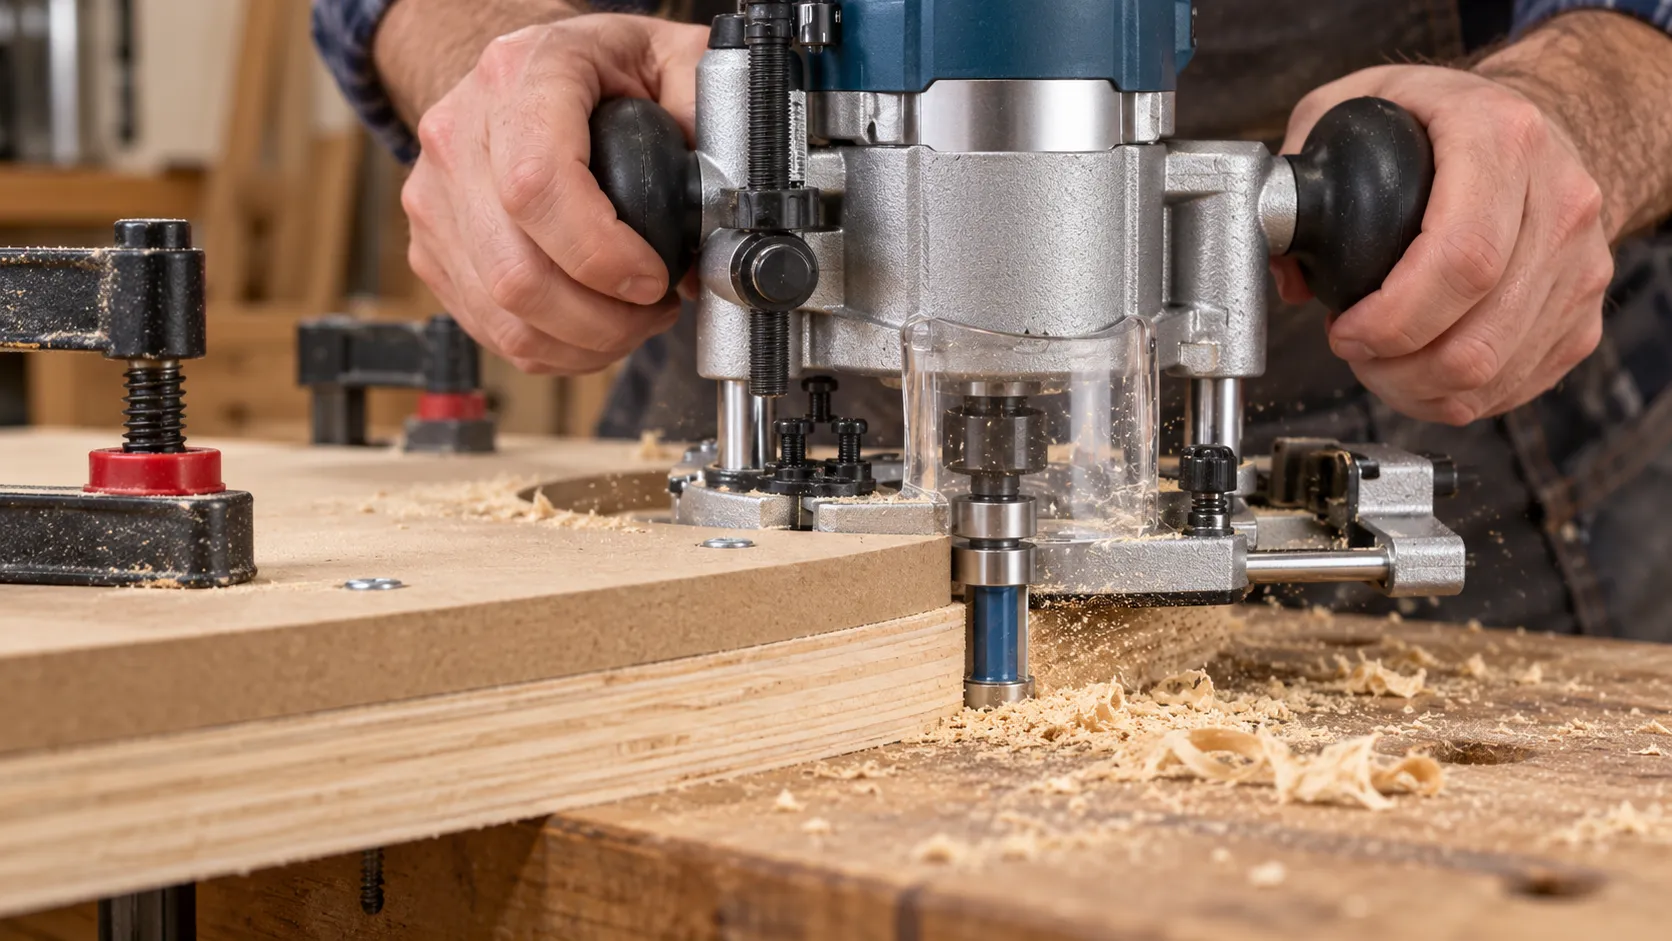
Flush Trim Bit برای زمانی طراحی شده که بخواهید لبه یک قطعه را دقیقاً با یک سطح مرجع همتراز کنید. یکی از رایجترین کاربردهای آن حذف اضافه لبه MDF، plywood یا laminate و همچنین کپیکردن فرم یک شابلون است.
این تیغ معمولاً بلبرینگ دارد. بلبرینگ روی لبه مرجع یا Template حرکت میکند و قسمت برنده، اضافه قطعه را تا همان خط حذف میکند. اگر شابلون فرم منحنی داشته باشد، میتوان همان فرم را روی قطعه اصلی تکرار کرد.
تفاوت Flush Trim و Pattern Bit چیست؟
در نامگذاری رایج، تفاوت مهم این دو تیغ اغلب محل قرارگیری بلبرینگ است. بسیاری از Flush Trim Bitها بلبرینگ در انتهای تیغ و در Pattern Bitها نزدیک ساق قرار دارد. در نتیجه محل قرارگیری Template نسبت به قطعه تغییر میکند.
این تفاوت هنگام انتخاب بسیار مهم است: اگر شابلون بالای قطعه قرار دارد، تیغی لازم دارید که Bearing بتواند در همان سمت Template را دنبال کند. با این حال نامگذاری شرکتها همیشه کاملاً یکسان نیست؛ بنابراین هنگام خرید فقط به اسم «Flush» یا «Pattern» اعتماد نکنید و موقعیت واقعی بلبرینگ را بررسی کنید.
تیغ بانکی یا Round Over برای چیست؟
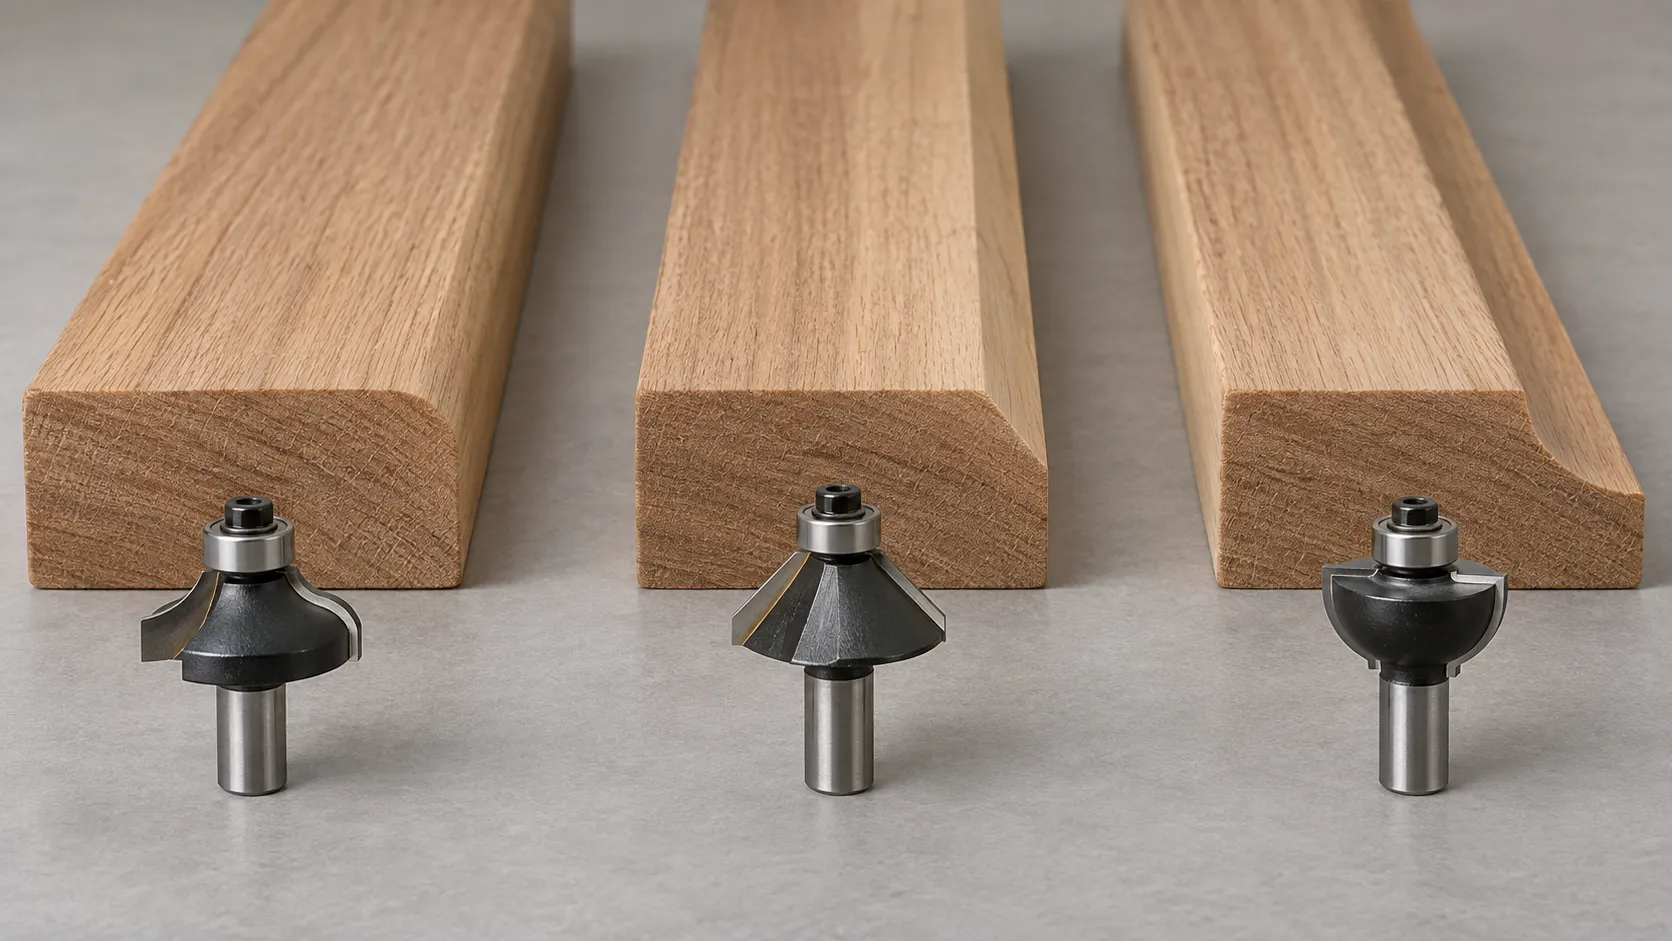
Round Over برای گردکردن لبههای تیز چوب استفاده میشود. لبه برنده آن بخشی از یک قوس را روی گوشه قطعه ایجاد میکند و نتیجه، لبهای نرمتر و گردتر است.
مهمترین مشخصه این تیغ Radius یا شعاع پروفیل است. دو تیغ Round Over با شعاع متفاوت ظاهر کاملاً متفاوتی روی یک قطعه ایجاد میکنند. ارتفاع قرارگیری تیغ نیز مهم است؛ تغییر ارتفاع میتواند باعث شود علاوه بر قوس، یک خط یا شانه تزئینی روی لبه ایجاد شود.
بسیاری از تیغهای بانکی بلبرینگدار هستند تا Bearing لبه قطعه را دنبال کند.
تیغ پخ Chamfer چه تفاوتی با Round Over دارد؟
Chamfer Bit بهجای قوس، یک سطح صاف و زاویهدار روی گوشه ایجاد میکند. بنابراین اگر هدف شما شکستن تیزی لبه با یک سطح اریب است، تیغ پخ انتخاب مناسبتری نسبت به Round Over است.
زاویه پخ به طراحی خود تیغ بستگی دارد. نباید صرفاً از روی نام «تیغ پخ» یک زاویه مشخص را فرض کرد؛ مشخصات همان تیغ باید بررسی شود.
تیغ Cove یا عکس بانکی چه شکلی ایجاد میکند؟
Cove Bit تقریباً اثری معکوس Round Over ایجاد میکند. Round Over یک قوس محدب روی لبه میسازد، در حالی که Cove پروفیل مقعر یا فرورفته ایجاد میکند.
مقایسه تصویری این دو تیغ بسیار مفید است:
Round Over → قوس به سمت بیرون
Cove → قوس به سمت داخل
در بازار ایران ممکن است Cove را با نامهایی مانند «عکس بانکی» نیز ببینید.
تیغ V شکل چه کاربردی دارد؟
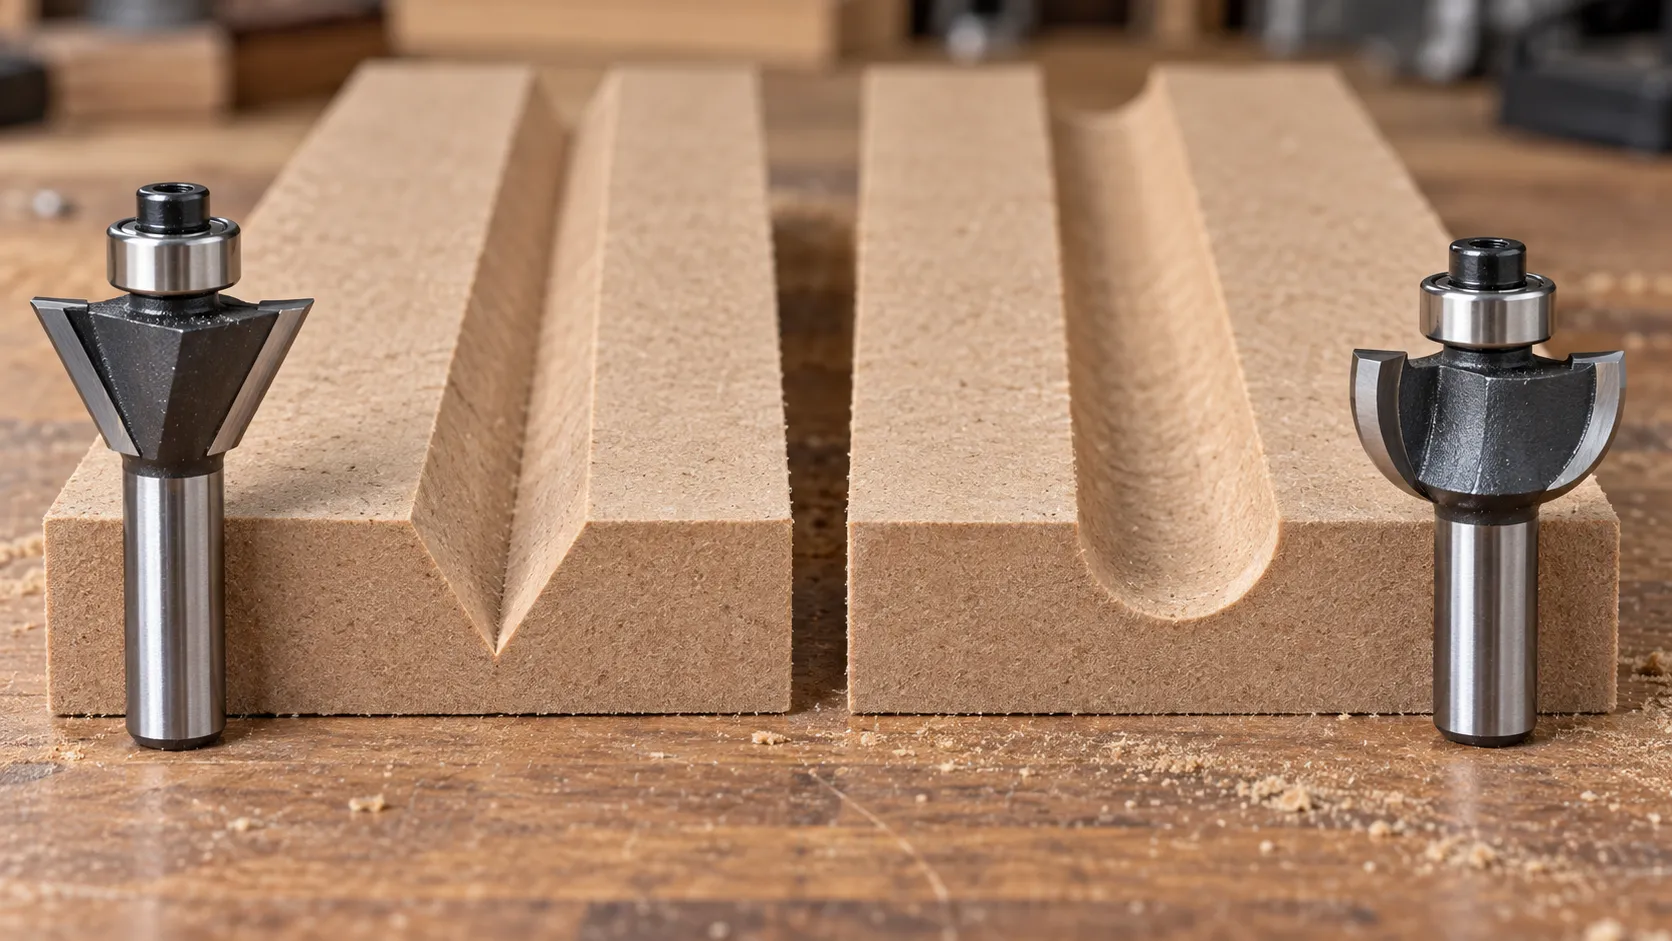
V-Groove Bit یک شیار با مقطع V ایجاد میکند و برای خطوط تزئینی، نوشته، حکاکیهای ساده و ایجاد شیارهای زاویهدار کاربرد دارد. زاویه نوک تیغ و عمق ورود آن مشخص میکند شیار نهایی چه عرض و ظاهری داشته باشد.
هرچه تیغ عمیقتر وارد قطعه شود، شیار V معمولاً پهنتر میشود؛ بنابراین تنظیم عمق مستقیماً روی ظاهر نهایی اثر دارد.
Core Box چه تفاوتی با V-Groove دارد؟
Core Box Bit برخلاف V-Groove کف تیز ایجاد نمیکند؛ انتهای آن گرد است و شیار حاصل، کف منحنی یا U شکل دارد.
اگر به دنبال خط زاویهدار و تیز هستید V-Groove مناسبتر است، اما برای کانالهای گرد، شیار تزئینی با کف منحنی یا بعضی جزئیات دکوراتیو Core Box انتخاب منطقیتری است.
تیغ دوراهه Rabbeting برای چیست؟
Rabbeting Bit برای ساخت پله یا شانه در لبه قطعه استفاده میشود. چنین فرمی میتواند در نصب پشت کابینت، جاگذاری پنل، قابسازی یا برخی اتصالات کاربرد داشته باشد.
بعضی مدلهای Rabbeting بلبرینگ دارند و قطر Bearing میتواند روی عرض شانه ایجادشده اثر بگذارد. در این تیغها نیز باید مشخصات دقیق خود مدل بررسی شود.
تیغ دم چلچله چه کاربردی دارد؟
Dovetail Bit برای ساخت شیار زاویهداری استفاده میشود که پایه اتصال دمچلچله است. این تیغ علاوه بر بعضی اتصالات کشو و جعبه، در Jigهای مخصوص Dovetail نیز کاربرد دارد.
تنظیم عمق در این نوع تیغ حساس است؛ تغییر کوچک در ارتفاع میتواند روی اندازه و فیت اتصال تأثیر محسوسی بگذارد. برای ساخت اتصال کامل بهتر است دستور Jig یا سیستم اتصال مورد استفاده دنبال شود.
تیغهای اتصال دیگر
علاوه بر Dovetail و Rabbeting، تیغها یا مجموعهتیغهایی برای Tongue & Groove، Finger Joint و اتصالهای پروفیلی دیگر وجود دارند. بعضی از این تیغها بزرگتر و سنگینترند و برای استفاده در Router Table طراحی شدهاند.
بنابراین نباید تصور کرد هر تیغ اتصال را میتوان روی هر اور فرز دستی نصب و آزادانه استفاده کرد. دستور سازنده تیغ و دستگاه در اینجا تعیینکننده است.
تیغ کفتراش چه زمانی استفاده میشود؟
Surfacing Bit یا تیغ کفتراش برای برداشت سطحی و همسطحکردن ناحیهای نسبتاً بزرگ استفاده میشود. یکی از کاربردهای شناختهشده آن تسطیح اسلب با Router Sled است.
از آنجا که برخی تیغهای کفتراش قطر زیادی دارند، قبل از نصب باید قطر تیغ، اندازه دهانه پایه، حداکثر RPM مجاز تیغ، قابلیت دستگاه و روش استفاده بررسی شود. استفاده از یک تیغ بزرگ روی دستگاه نامناسب فقط مسئله کیفیت نیست و میتواند خطرناک باشد.
بلبرینگ روی تیغ اور فرز چه کاری انجام میدهد؟
Bearing یا بلبرینگ نقش راهنما را دارد. در تیغهای پروفیل، بلبرینگ میتواند لبه قطعه را دنبال کند و عمق جانبی برش را محدود کند. در Flush Trim و Pattern Bit نیز Bearing از Template یا سطح مرجع پیروی میکند.
اما بلبرینگدار بودن به معنی «بهتر بودن» تیغ نیست. برای شیارزنی وسط یک صفحه معمولاً مرجعی وجود ندارد که Bearing دنبال کند و باید از Fence، Guide یا Jig استفاده شود.
پیش از کار، بلبرینگ باید سالم، تمیز و آزادانه قابل چرخش باشد. بلبرینگ خراب یا گیرکرده میتواند کیفیت سطح را کاهش دهد یا روی قطعه رد بیندازد.
ساق تیغ و کولت دستگاه باید با هم سازگار باشند
یکی از مهمترین نکات پیش از خرید تیغ، بررسی Shank Diameter است. ساق بخشی است که داخل Collet قرار میگیرد و باید دقیقاً با سایز کولت سازگار باشد.
برای مثال، داشتن یک تیغ با Cutting Diameter بزرگتر به این معنا نیست که ساق آن نیز همان اندازه است. همیشه مشخصات «Shank» را جداگانه بررسی کنید.
هیچگاه نباید با روشهای ابتکاری، لقمه نامناسب یا بستن ناقص تلاش کرد ساق ناسازگار را داخل کولت قرار داد. Manual همان دستگاه باید مرجع روش صحیح نصب باشد. در راهنمای برخی مدلهای بوش نیز صراحتاً مشخص شده که هر کولت برای قطر ساق مشخصی طراحی شده و مقدار درگیری ساق داخل کولت اهمیت دارد.
آیا هر تیغ اور فرزی روی هر دستگاه نصب میشود؟
خیر.
سازگاری فقط به این بستگی ندارد که ساق داخل کولت جا شود. باید قطر ساق، قطر کلی تیغ، طول تیغ، فضای پایه، حداکثر سرعت مجاز تیغ، توانایی دستگاه و شیوه استفاده ــ دستی یا Router Table ــ بررسی شود.
بهخصوص در تیغهای بزرگ، «جا شدن داخل کولت» بهتنهایی مجوز استفاده نیست.
آیا همه تیغها روی لبه زن هم قابل استفادهاند؟
خیر. اور فرز و لبه زن یا Trim Router از نظر اندازه، قدرت، نوع کولت، ابعاد پایه و اندازه تیغهای قابل استفاده یکسان نیستند.
لبهزنها برای بسیاری از کارهای سبک مثل Trim کردن، گردکردن محدود لبه، پخ و شیارهای سبک بسیار مناسباند؛ اما نمیتوان هر تیغ بزرگ اور فرز را روی هر لبهزنی نصب کرد. حتی Manual بعضی Trim Routerها استفاده را به تیغهای دارای ساق و اندازه مشخص محدود میکند.
یک تیغ روی همه متریالها نتیجه یکسان نمیدهد
MDF، plywood، چوب نرم و چوب سخت رفتار یکسانی ندارند.
| متریال | نکته مهم هنگام اور فرزکاری |
|---|---|
| MDF | Grain جهتدار ندارد، اما گردوغبار زیادی تولید میکند و تیزی تیغ اهمیت زیادی دارد |
| Plywood | لایه و روکش سطحی میتواند در لبه دچار Chip-out شود |
| Softwood | الیاف نرم ممکن است در بعضی جهتها پاره یا فازی شوند |
| Hardwood | جهت الیاف، سختی و گونه چوب روی کیفیت برش اثر زیادی دارند |
| روکش و Laminate | لبه نازک و شکننده است و تیغ و Bearing سالم اهمیت زیادی دارند |
به همین دلیل تیغی که روی MDF نتیجه تمیزی دارد ممکن است روی یک چوب طبیعی با Grain نامناسب Tear-out ایجاد کند.
چرا یک تیغ سالم هم ممکن است لبه چوب را خراب کند؟
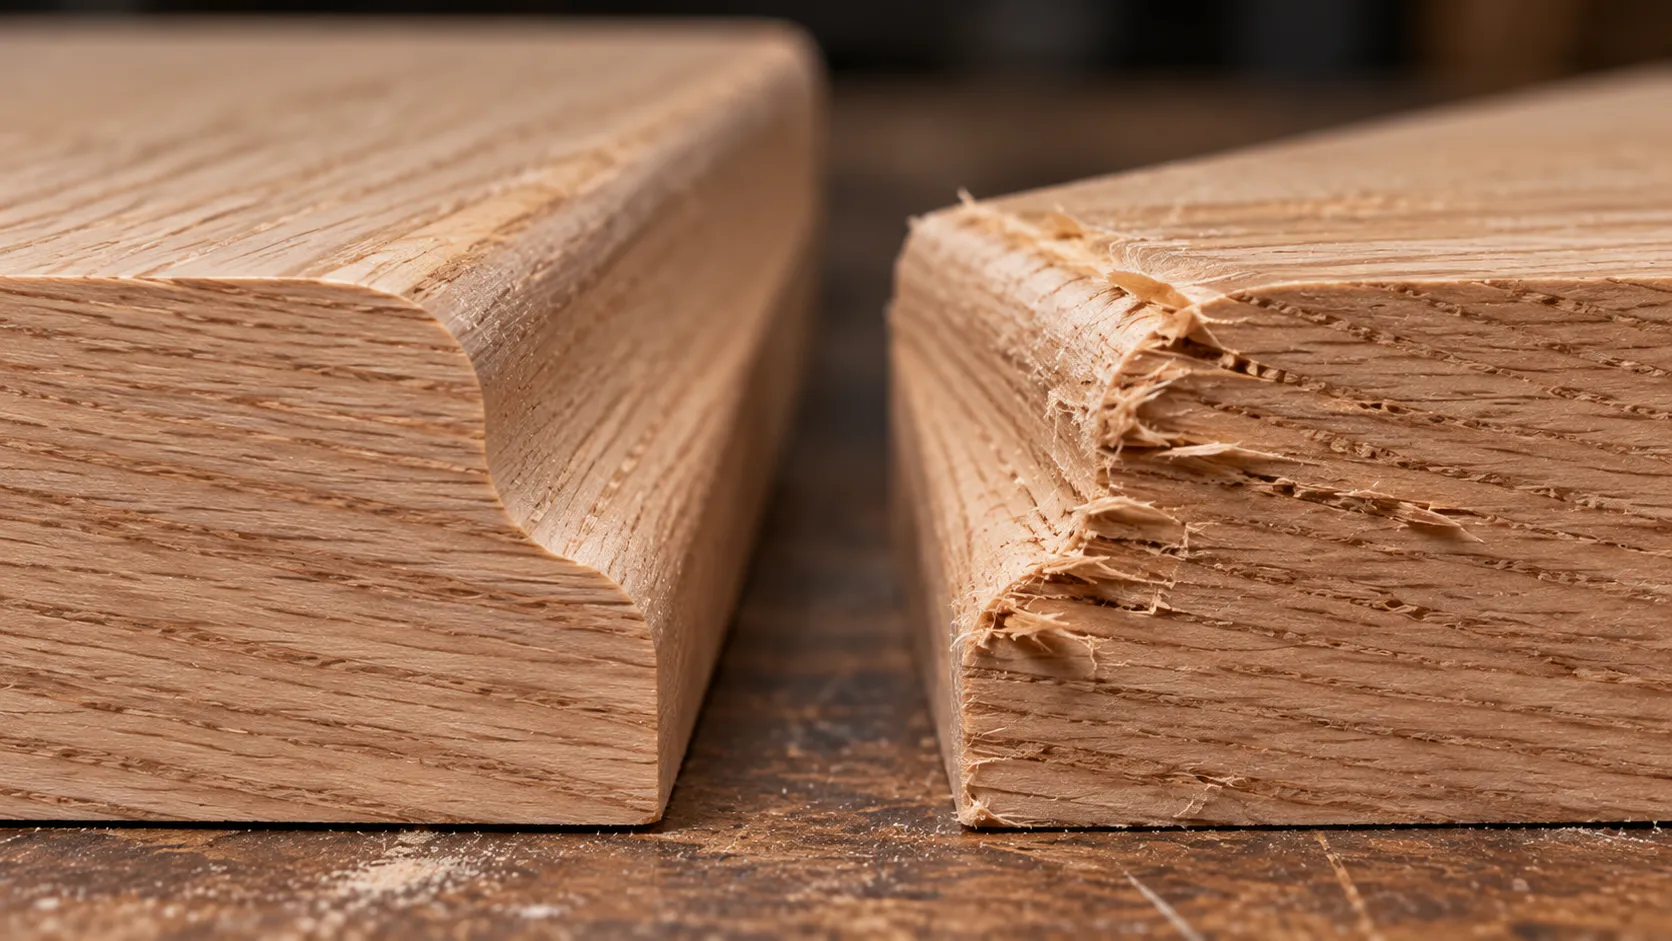
یکی از مهمترین عوامل، جهت الیاف یا Grain Direction است. در چوب طبیعی، لبه برنده گاهی الیاف را تمیز میبُرد و گاهی به شکلی به آنها نیرو وارد میکند که بخشی از الیاف قبل از بریدهشدن جدا میشوند.
Tear-out میتواند به جهت Grain، جهت حرکت، تیغ کند، باربرداری زیاد یا انتخاب نامناسب تیغ مرتبط باشد. به همین دلیل روی قطعات حساس، تست روی تکه ضایعات همجنس قبل از قطعه اصلی بسیار ارزشمند است.
چرا چوب هنگام کار با اور فرز میسوزد؟
Burning یا آثار تیره روی چوب معمولاً نشانه ایجاد حرارت زیاد در محل تماس است. تیغ کند یا آلوده به رزین، حرکت بیش از حد آهسته، توقف در یک نقطه، دور نامتناسب با تیغ و برداشت سنگین میتوانند احتمال ایجاد سوختگی را بالا ببرند.
راهنمای فنی بوش، Feed بسیار آهسته را از عوامل ایجاد سوختگی اصطکاکی میداند و در مقابل Feed بیش از حد سریع یا برداشت بیش از اندازه در یک پاس را از عوامل واردشدن بار زیاد به موتور معرفی میکند.
WOOD Magazine نیز از تیغ کند یا کثیف، سرعت دورانی زیاد و Feed آهسته بهعنوان عوامل رایج آثار سوختگی یاد میکند.
راهحل درست صرفاً «سریعتر حرکتکردن» یا «کمکردن دور» نیست؛ باید تیغ، متریال، قطر تیغ، میزان برداشت و توصیه سازنده با هم بررسی شوند.
دور دستگاه و سرعت حرکت چه تأثیری روی نتیجه دارند؟
دو سرعت متفاوت در اور فرزکاری داریم: RPM یا سرعت چرخش تیغ و Feed Rate یا سرعت حرکت تیغ نسبت به قطعه.
اگر Feed بیش از حد آهسته باشد، تیغ زمان بیشتری با یک بخش از چوب تماس دارد و احتمال حرارت و Burning بیشتر میشود. Feed بسیار سریع نیز ممکن است موتور را تحت بار قرار دهد، کیفیت سطح را کاهش دهد یا کنترل دستگاه را سخت کند.
قطر تیغ نیز مهم است. با بزرگترشدن قطر، سرعت خطی لبه برنده افزایش پیدا میکند؛ به همین دلیل تیغهای بزرگ معمولاً محدودیتهای سرعت متفاوتی دارند.
از یک جدول عمومی با فرمول «تیغ X = دقیقاً Y دور» بهعنوان قانون همیشگی استفاده نکنید. حداکثر RPM درجشده توسط سازنده تیغ و دستور Manual دستگاه اولویت دارد.
ابزارآلات برقی هیوندای
چند پاس بهتر از یک پاس عمیق است؟
در بسیاری از شیارها و پروفیلهای سنگین، تقسیم برداشت به چند مرحله باعث میشود هر بار حجم کمتری از متریال برداشته شود. این کار میتواند فشار روی موتور و تیغ را کاهش دهد و کنترل بیشتری ایجاد کند.
با این حال نمیتوان یک عمق استاندارد مثل «همیشه فلان میلیمتر در هر پاس» برای همه شرایط تعیین کرد. قطر تیغ، جنس قطعه، توان دستگاه، نوع تیغ و شکل برش همگی مؤثرند.
جهت حرکت اور فرز چرا مهم است؟
جهت Feed نسبت به چرخش تیغ مستقیماً روی کنترل ابزار اثر دارد. در یک Router معمولی که از بالا دیده میشود، تیغ در جهت ساعتگرد میچرخد و مسیر استاندارد Feed باید به شکلی باشد که تیغ بهصورت کنترلشده وارد متریال شود، نه اینکه ابزار را در جهت حرکت خودش بکشد.
راهنماهای بوش هشدار میدهند Feed در جهت نامناسب میتواند باعث شود لبه برنده از قطعه بالا بیاید و Router در جهت حرکت کشیده شود.
Climb Cutting در بعضی شرایط یک تکنیک تخصصی است، اما نباید بهعنوان روش عادی برای کاربر مبتدی معرفی شود.
اگر نتیجه کار خراب شد، ابتدا چه چیزی را بررسی کنیم؟
| مشکل | علتهای احتمالی | اولین بررسی |
|---|---|---|
| لبه سوخته | تیغ کند یا کثیف، Feed آهسته، دور نامناسب، Pass سنگین | تمیزی و تیزی تیغ |
| Tear-out | جهت Grain، جهت Feed، تیغ یا Pass نامناسب | Grain و جهت حرکت |
| شیار ناهموار | Guide ناپایدار، Feed ناهماهنگ، تیغ کند | Guide و تیغ |
| لرزش دستگاه | نصب تیغ، Collet، Run-out، تیغ نامتناسب | دستگاه را خاموش و نصب را بررسی کنید |
| صدای غیرعادی | تیغ یا Bearing آسیبدیده، قطعه شل | فوراً کار را متوقف کنید |
| لبه موجدار | حرکت ناپیوسته یا Guide ضعیف | حرکت و مرجع |
| Bearing روی چوب رد میاندازد | فشار زیاد، بلبرینگ آلوده یا خراب | سلامت و چرخش Bearing |
| براده در شیار جمع میشود | تخلیه ضعیف، Pass سنگین یا هندسه تیغ | عمق Pass و Chip Evacuation |
اگر لرزش، صدای غیرطبیعی یا شلشدن تیغ مشاهده شد، ادامه کار برای «دیدن اینکه مشکل رفع میشود یا نه» کار درستی نیست؛ دستگاه باید متوقف و علت بررسی شود.
برای استفاده از تیغهای مختلف چه اور فرزی مناسب است؟
یک مدل واحد را نمیتوان برای همه کاربران «بهترین اور فرز» دانست. دستگاه مناسب به نوع کار، تیغهایی که قرار است استفاده شوند، سایز کولت، تنظیم دور، توان موردنیاز، نوع پایه، امکان تنظیم عمق و استفاده احتمالی با Router Table بستگی دارد.
اگر بیشتر کار شما لبهزنی سبک است، نیازتان با کاربری که قصد کفتراشی، شیار عمیق یا استفاده از تیغهای اتصال بزرگ دارد متفاوت خواهد بود.
هنگام انتخاب اور فرز هیوندای یا هر دستگاه دیگر، ابتدا مشخصات واقعی مدل و کولتهای قابل استفاده را با تیغهای موردنظر تطبیق دهید؛ نه اینکه ابتدا دستگاه یا تیغ را بخرید و بعد دنبال راهی برای نصب آنها باشید.
نکات ایمنی پیش از نصب و کار با تیغ
- پیش از تعویض تیغ، دستگاه را از منبع برق یا باتری جدا کنید.
- تیغ ترکخورده، شکسته یا آسیبدیده را استفاده نکنید.
- ساق تیغ و کولت باید تمیز و سالم باشند.
- قطر ساق باید دقیقاً با کولت سازگار باشد.
- تیغ را طبق دستور سازنده دستگاه داخل کولت نصب و محکم کنید.
- حداکثر RPM مجاز تیغ را بررسی کنید.
- قطعه کار را بهدرستی مهار کنید.
- هنگام روشنکردن، تیغ نباید با قطعه درگیر باشد.
- دستها را از محدوده تیغ دور نگه دارید و از محافظ چشم و شنوایی مناسب استفاده کنید.
- برای تیغهای بزرگ، سازگاری دستگاه، پایه و روش استفاده را قبل از شروع بررسی کنید.
Manualهای ابزار نیز بر محکمبودن قطعه، بستن صحیح Collet و روشننکردن دستگاه در حالی که تیغ با قطعه درگیر است تأکید دارند.
مشاهده بهترین اور فرز و لبه زن هیوندای
کلام آخر…
برای انتخاب تیغ اور فرز، ابتدا فرم ظاهری تیغ را فراموش کنید و از نتیجهای که میخواهید شروع کنید. اگر شیار مستقیم لازم دارید Straight یا Spiral را بررسی کنید؛ برای الگوبرداری و همسطحکردن سراغ Flush Trim یا Pattern بروید؛ Round Over برای گردکردن، Chamfer برای پخ، Cove برای لبه مقعر و V-Groove یا Core Box برای شیارهای تزئینی مناسباند.
بعد از تعیین خانواده تیغ، چهار سؤال مهم باقی میماند: متریال چیست؟ ساق تیغ با کولت سازگار است؟ ابعاد تیغ برای دستگاه مناسب است؟ و سرعت مجاز تیغ و دستگاه با هم تطابق دارند؟
در نهایت، حتی تیغ مناسب نیز در صورت Feed نامناسب، تیغ کند، Grain دشوار یا باربرداری بیش از حد میتواند خروجی ضعیفی ایجاد کند. برای عملیات جدید، یک برش آزمایشی روی تکهای از همان متریال، قبل از کار روی قطعه اصلی، میتواند بسیاری از خطاها را آشکار کند.